बातम्या

कोणत्या मशीनिंग प्रक्रिया बेल्ट पुली ग्रूव्हची अचूकता आणि सुसंगतता सुनिश्चित करतात?

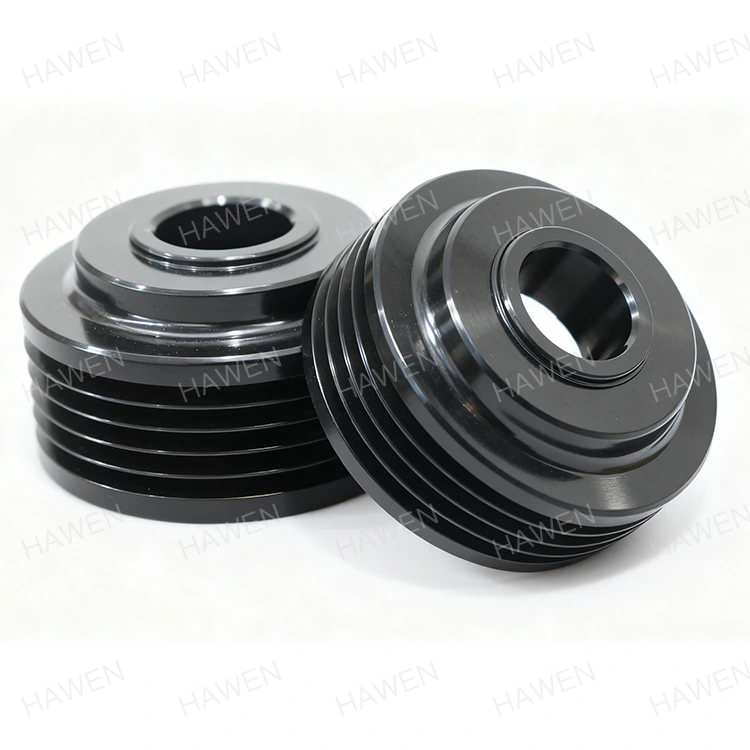
एक देखभाल अभियंता एक नवीन संच स्थापित करतोबेल्ट पुलीड्राइव्ह सिस्टमवर, खात्री आहे की निर्दिष्ट ग्रूव्ह प्रोफाइल आणि व्यास बेल्ट ड्राइव्हला त्याच्या मूळ कार्यक्षमतेवर पुनर्संचयित करेल. काही आठवड्यांतच, पट्टा गळायला लागतो, कडा भुसभुशीत होतात आणि बेल्ट खोबणीत असमानपणे बसतो. समस्या बेल्टची नाही. समस्या खोबणीची आहे. खोबणीचा कोन दोन अंशांनी बंद आहे, खोबणीचा व्यास परिघाच्या बाजूने बदलतो आणि पृष्ठभागाची समाप्ती खूप खडबडीत आहे. ही परिस्थिती आवश्यक सहिष्णुता ठेवण्यास सक्षम नसलेल्या मशीनिंग प्रक्रियेचा थेट परिणाम आहे. बेल्ट पुलीच्या खरेदीदारांसाठी, कोणत्या मशीनिंग प्रक्रियेमुळे खोबणीची अचूकता आणि सातत्य सुनिश्चित होते हे समजून घेणे आवश्यक आहे.


हे मार्गदर्शक खरेदी अभियंते आणि देखभाल व्यवस्थापकांसाठी लिहिलेले आहे ज्यांना विश्वासार्ह कामगिरी करणाऱ्या बेल्ट पुलीचा स्रोत मिळणे आवश्यक आहे. आम्ही गंभीर ग्रूव्ह पॅरामीटर्स, त्यांना प्राप्त करणाऱ्या मशीनिंग प्रक्रिया, त्यांची पडताळणी करणाऱ्या तपासणी पद्धती आणि पुरवठादाराचे मूल्यांकन करण्याचे निकष स्पष्ट करू. आम्ही आमच्या झेजियांग हॅवेन इलेक्ट्रोमेकॅनिकल कंपनी, लि. येथील फॅक्टरीमधून तपशीलवार उत्पादन मापदंड देखील प्रदान करू. तुम्ही कन्व्हेयर, HVAC ड्राइव्हस्, कृषी यंत्रे किंवा औद्योगिक पंख्यांसाठी पुली सोर्स करत असाल तरीही, हे मार्गदर्शक तुम्हाला योग्य मशीनिंग गुणवत्ता निर्दिष्ट करण्यात आणि ते वितरित करू शकणारा पुरवठादार निवडण्यात मदत करेल.

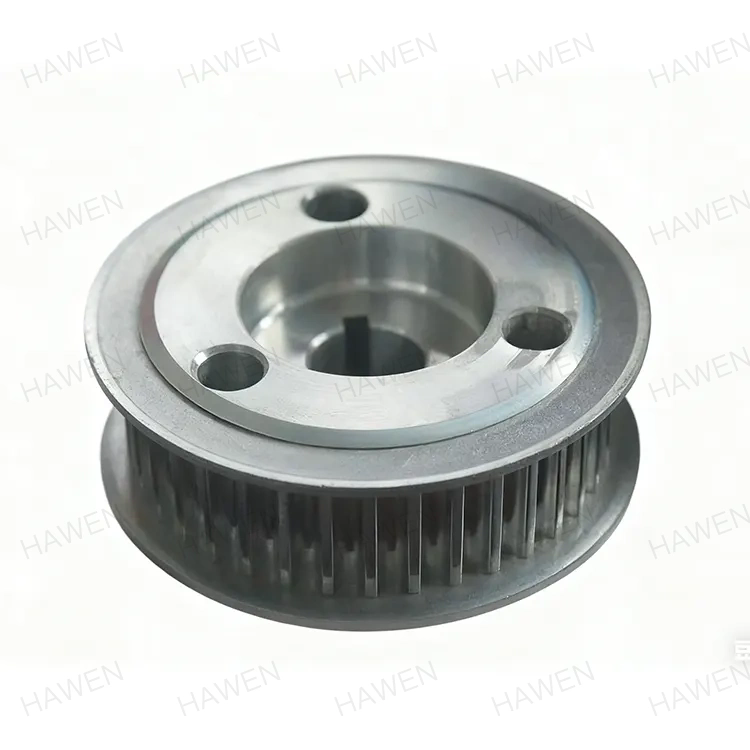
Solid Pulley


सामग्री सारणी


1. कोणते ग्रूव्ह पॅरामीटर्स बेल्ट पुली कार्यप्रदर्शन निर्धारित करतात?

बेल्ट पुलीची कामगिरी त्याच्या खोबणीच्या अचूकतेवर अवलंबून असते. खोबणी ही वाहिनी आहे जी बेल्टला मार्गदर्शन करते आणि पकडते. खोबणी अचूक नसल्यास, बेल्ट नीट बसणार नाही, आणि ड्राइव्हची कार्यक्षमता कमी होईल, आवाज निर्माण होईल आणि अकाली परिधान होईल. चार ग्रूव्ह पॅरामीटर्स गंभीर आहेत: ग्रूव्ह अँगल, ग्रूव्ह व्यास, ग्रूव्ह प्रोफाइल आणि पृष्ठभाग समाप्त. खोबणीचा कोन बेल्ट खोबणीत कसा अडकतो हे ठरवतो. व्ही-बेल्ट पुलीसाठी, पुलीच्या व्यासावर अवलंबून मानक कोन 34, 36 किंवा 38 अंश असतो. फक्त एक अंशाची त्रुटी बेल्टची पॉवर ट्रान्समिशन क्षमता कमी करू शकते आणि असमान पोशाख होऊ शकते. खोबणीचा व्यास बेल्टची पिच लाइन निर्धारित करतो, जो गती गुणोत्तर प्रभावित करतो. खोबणी प्रोफाइलमध्ये खोबणीची खोली आणि रूट त्रिज्या समाविष्ट आहेत. पृष्ठभाग समाप्त घर्षण आणि बेल्ट परिधान प्रभावित करते. खालील तक्त्यामध्ये हे पॅरामीटर्स आणि त्यांची विशिष्ट सहनशीलता सारांशित केली आहे.

पॅरामीटर ठराविक सहिष्णुता कामगिरीवर परिणाम
चर कोन +/- ०.५ अंश बेल्ट वेजिंग आणि पॉवर ट्रान्समिशनवर परिणाम होतो
चर व्यास +/- 0.05 मिमी गती गुणोत्तर आणि बेल्ट ट्रॅकिंग प्रभावित करते
ग्रूव्ह प्रोफाइल (खोली, मूळ त्रिज्या) +/- 0.1 मिमी बेल्ट बसणे आणि परिधान प्रभावित करते
पृष्ठभाग समाप्त (रा) 0.8 - 1.6 µm घर्षण आणि बेल्ट जीवन प्रभावित करते
ग्रूव्ह रनआउट +/- 0.05 मिमी कंपन आणि बेल्ट ट्रॅकिंग प्रभावित करते

येथेझेजियांग हावेन इलेक्ट्रोमेकॅनिकल कं, लि., आमचा कारखाना या सहनशीलतेसाठी आणि घट्ट बेल्ट पुली तयार करतो. आम्ही समजतो की ग्रूव्ह अचूकता हा बेल्ट ड्राइव्हच्या कामगिरीचा पाया आहे आणि आम्ही ते साध्य करण्यासाठी आवश्यक मशीनिंग आणि तपासणी उपकरणांमध्ये गुंतवणूक केली आहे. आमची अभियांत्रिकी कार्यसंघ तुमच्या विशिष्ट अनुप्रयोगासाठी योग्य सहनशीलतेबद्दल सल्ला देऊ शकते.


2. कोणत्या मशीनिंग प्रक्रिया ग्रूव्ह प्रोफाइल तयार करतात?

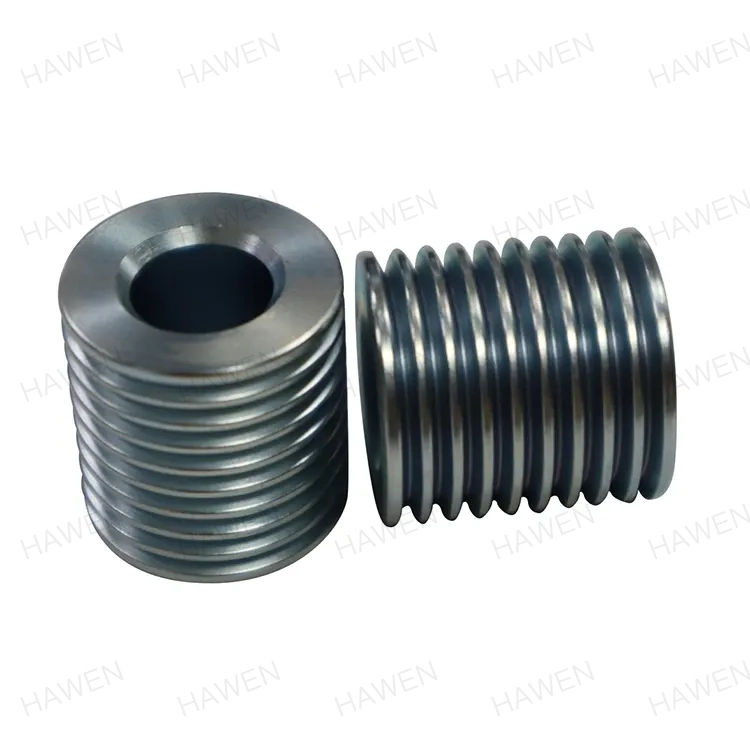
बेल्ट पुलीचे ग्रूव्ह प्रोफाइल मशीनिंग प्रक्रियेच्या क्रमाने तयार केले जाते. पहिली प्रक्रिया टर्निंग आहे, जी बाहेरील व्यास, बोर आणि चेहऱ्याच्या रुंदीसह पुलीची मूलभूत भूमिती स्थापित करते. नंतर पुलीच्या दर्शनी भागात खोबणी कापली जाते. व्ही-बेल्ट पुलीसाठी, खोबणी सामान्यत: फॉर्म टूल किंवा सीएनसी ग्रूव्हिंग टूल वापरून कापली जाते जी आवश्यक कोन आणि प्रोफाइलशी जुळते. खोबणीची अचूकता यंत्राच्या कडकपणावर, उपकरणाची तीक्ष्णता आणि साधन मार्गाची अचूकता यावर अवलंबून असते. खोबणी केल्यानंतर, पृष्ठभागाची समाप्ती आणि मितीय अचूकता सुधारण्यासाठी पुली जमिनीवर असू शकते. खालील तक्त्यामध्ये मशिनिंग प्रक्रिया आणि खोबणीच्या अचूकतेमध्ये त्यांची भूमिका सारांशित केली आहे.

प्रक्रिया कार्य ठराविक सहिष्णुता साधली उपकरणे
वळणे फॉर्म ओडी, बोअर आणि फेस +/- 0.05 मिमी सीएनसी लेथ
ग्रूव्हिंग खोबणी प्रोफाइल कट +/- ०.१ मिमी, +/- ०.५ अंश ग्रूव्हिंग टूलसह सीएनसी लेथ
दळणे पूर्णता आणि अचूकता सुधारते +/- ०.०२ मिमी, रा ०.८ µm दंडगोलाकार ग्राइंडर
Deburring तीक्ष्ण कडा काढून टाकते N/A मॅन्युअल किंवा स्वयंचलित
समतोल साधणे वस्तुमान वितरण दुरुस्त करते G16 किंवा अधिक चांगले डायनॅमिक बॅलेंसिंग मशीन

आमच्या कारखान्यात, आम्ही एकाच सेटअपमध्ये बेल्ट पुली फिरवण्यासाठी आणि चर करण्यासाठी थेट टूलिंगसह CNC लेथ वापरतो. हे ऑपरेशन दरम्यान पुली पुन्हा चक केल्यावर उद्भवू शकणारी त्रुटी दूर करते. आम्ही अचूक ग्रूव्ह प्रोफाइलवर ग्राउंड असलेली अचूक फॉर्म टूल्स देखील वापरतो, ग्रूव्ह अँगल आणि रूट त्रिज्या एका भागापासून दुसर्या भागामध्ये सुसंगत असल्याची खात्री करून.


3. ग्रूव्ह अचूकता आणि समाप्तीसाठी ग्राइंडिंग का महत्त्वाचे आहे?

ग्राइंडिंग ही प्रक्रिया आहे जी चांगली पुली घेते आणि ती एक अचूक पुली बनवते. वळण आणि खोबणी मूलभूत भूमिती स्थापित करताना, ग्राइंडिंग चर कोन, खोबणीचा व्यास आणि पृष्ठभागाची समाप्ती सुधारते. अचूक ग्राइंडिंग व्हील वापरून ग्राइंडिंग केले जाते जे आवश्यक ग्रूव्ह प्रोफाइलमध्ये घातले जाते. पुली एका अचूक मँडरेलवर बसविली जाते आणि ग्राइंडिंग व्हीलच्या विरूद्ध फिरविली जाते. ग्राइंडिंग प्रक्रियेमुळे थोड्या प्रमाणात सामग्री काढून टाकली जाते, विशेषत: 0.1 ते 0.3 मिमी, आणि सहनशीलता प्राप्त होते जी एकट्या वळणावर पोहोचणे कठीण आहे. पीसल्यानंतर पृष्ठभागाची समाप्ती सामान्यत: Ra 0.4 ते 0.8 µm असते, ज्यामुळे घर्षण आणि बेल्ट परिधान कमी होते. खालील तक्त्यामध्ये वळणे आणि पीसून मिळवलेल्या अचूकतेची आणि फिनिशची तुलना केली आहे.

प्रक्रिया ग्रूव्ह कोन सहिष्णुता ग्रूव्ह व्यास सहिष्णुता पृष्ठभाग समाप्त (रा)
फक्त वळणे +/- ०.५ अंश +/- 0.05 मिमी 1.6 - 3.2 µm
टर्निंग + ग्राइंडिंग +/- ०.१ अंश +/- ०.०१ मिमी 0.4 - 0.8 µm

हॅवेन येथे, आमचा कारखाना आमच्या बेल्ट पुलीचे खोबणी पीसण्यासाठी प्रक्रियेतील गेजिंगसह सीएनसी दंडगोलाकार ग्राइंडर वापरतो. इन-प्रोसेस गेजिंग सिस्टम ग्राइंडिंग दरम्यान खोबणीचा व्यास सतत मोजते आणि स्वयंचलितपणे चाकांच्या पोशाखांची भरपाई करते. हे सुनिश्चित करते की प्रत्येक पुली निर्दिष्ट सहिष्णुतेची पूर्तता करते, उत्पादन चालवण्याच्या भागांची संख्या विचारात न घेता. ग्रूव्ह प्रोफाइल राखण्यासाठी आणि बर्न किंवा पृष्ठभागाचे नुकसान टाळण्यासाठी आम्ही नियमित अंतराने ग्राइंडिंग व्हील देखील ड्रेस करतो.


4. उत्पादनादरम्यान ग्रूव्ह अचूकता कशी सत्यापित केली जाते?

प्रत्येक बेल्ट पुली विनिर्देशनाची पूर्तता करते याची खात्री करण्यासाठी उत्पादनादरम्यान खोबणीची अचूकता सत्यापित करणे आवश्यक आहे. पडताळणी प्रक्रियेमध्ये प्रक्रियेतील तपासणी आणि अंतिम तपासणी समाविष्ट आहे. प्रक्रियेतील तपासणी मशीन ऑपरेटरद्वारे हाताची साधने जसे की ग्रूव्ह गेज, मायक्रोमीटर आणि डायल इंडिकेटर वापरून केली जाते. ऑपरेटर उत्पादन चालवताना नियमित अंतराने ग्रूव्ह अँगल, ग्रूव्ह व्यास आणि ग्रूव्ह रनआउट तपासतो. विचलन आढळल्यास, अधिक भाग तयार होण्यापूर्वी मशीन समायोजित केले जाते. अंतिम तपासणी गुणवत्ता नियंत्रण विभागाद्वारे अधिक अचूक उपकरणे वापरून केली जाते, जसे की समन्वय मोजण्याचे यंत्र (सीएमएम) किंवा प्रोफाइल प्रोजेक्टर. CMM उच्च अचूकतेसह ग्रूव्ह अँगल, ग्रूव्ह प्रोफाइल आणि ग्रूव्ह रनआउट मोजू शकते. खालील तक्त्यामध्ये तपासणी पद्धती आणि त्यांचे उपयोग सारांशित केले आहेत.

तपासणी पद्धत हे काय मोजते अचूकता जेव्हा वापरले जाते
ग्रूव्ह गेज ग्रूव्ह कोन आणि प्रोफाइल +/- ०.५ अंश प्रक्रियेत
मायक्रोमीटर चर व्यास +/- ०.०१ मिमी प्रक्रियेत
इंडिकेटर डायल करा ग्रूव्ह रनआउट +/- ०.०१ मिमी प्रक्रियेत
प्रोफाइल प्रोजेक्टर ग्रूव्ह प्रोफाइल +/- 0.005 मिमी अंतिम तपासणी
समन्वय मोजण्याचे यंत्र (सीएमएम) सर्व ग्रूव्ह पॅरामीटर्स +/- ०.००२ मिमी अंतिम तपासणी

आमच्या कारखान्यात, आम्ही आमच्या बेल्ट पुलीच्या खोबणीची अचूकता सत्यापित करण्यासाठी प्रक्रियेतील आणि अंतिम तपासणीचे संयोजन वापरतो. आमच्या ऑपरेटरना प्रत्येक 10 भागांमध्ये खोबणीचे कोन आणि व्यास तपासण्यासाठी ग्रूव्ह गेज आणि मायक्रोमीटर वापरण्याचे प्रशिक्षण दिले जाते. आमचा गुणवत्ता नियंत्रण विभाग नमुना आधारावर ग्रूव्ह प्रोफाइल आणि रनआउट सत्यापित करण्यासाठी CMM वापरतो. आम्ही आमच्या ग्राहकांना पूर्ण शोधण्यायोग्यता प्रदान करून, प्रत्येक उत्पादनासाठी तपशीलवार तपासणी नोंदी ठेवतो.


5. मशीनिंग गुणवत्तेसाठी तुम्ही बेल्ट पुली पुरवठादाराचे मूल्यांकन कसे करता?

मशीनिंग गुणवत्तेसाठी बेल्ट पुली पुरवठादाराचे मूल्यांकन करण्यासाठी उपकरणे, टूलिंग, प्रक्रिया नियंत्रण, तपासणी आणि अनुभव यावर लक्ष केंद्रित करणे आवश्यक आहे. पुरवठादाराकडे आवश्यक सहिष्णुतेनुसार पुली फिरवणे, खोबणी करणे आणि पीसणे यासाठी उपकरणे असणे आवश्यक आहे. यामध्ये CNC लेथ, CNC ग्राइंडर आणि अचूक टूलींग यांचा समावेश आहे. पुरवठादाराकडे प्रक्रिया नियंत्रण प्रणाली असणे आवश्यक आहे जी भाग-दर-अंश सुसंगत गुणवत्ता सुनिश्चित करते. यामध्ये टूल मॅनेजमेंट, कूलंट मॅनेजमेंट आणि मशीन मेंटेनन्सचा समावेश आहे. पुरवठादाराकडे प्रत्येक उत्पादन लॉटवर खोबणीची अचूकता सत्यापित करणारी तपासणी प्रणाली असणे आवश्यक आहे. यामध्ये कॅलिब्रेटेड गेज, एक CMM आणि प्रशिक्षित निरीक्षकांचा समावेश आहे. आणि पुरवठादारास समान अनुप्रयोगांसाठी बेल्ट पुली तयार करण्याचा अनुभव असणे आवश्यक आहे. खालील सारणी या मूल्यमापन निकषांचा सारांश देते.

मूल्यमापन निकष काय पहावे व्हय इट मॅटर
मशीनिंग उपकरणे सीएनसी लेथ, सीएनसी ग्राइंडर, थेट टूलिंग सहनशीलता ठेवण्याची क्षमता सुनिश्चित करते
टूलिंग अचूक फॉर्म साधने, कपडे ग्राइंडिंग चाके खोबणी प्रोफाइल अचूकता सुनिश्चित करते
प्रक्रिया नियंत्रण साधन व्यवस्थापन, शीतलक व्यवस्थापन, देखभाल भाग ते भाग सुसंगतता सुनिश्चित करते
तपासणी यंत्रणा कॅलिब्रेटेड गेज, सीएमएम, प्रशिक्षित निरीक्षक प्रत्येक लॉटवर खोबणी अचूकतेची पडताळणी करते
अनुभव तत्सम अनुप्रयोगांमध्ये ट्रॅक रेकॉर्ड क्षमता आणि विश्वासार्हता दर्शवते

हॅवेन येथे, आमचा कारखाना एका दशकाहून अधिक काळ बेल्ट पुली तयार करत आहे. आम्ही प्रगत CNC मशीनिंग आणि ग्राइंडिंग उपकरणांमध्ये गुंतवणूक केली आहे आणि आम्ही सर्वसमावेशक गुणवत्ता नियंत्रण प्रणाली राखतो. आमची अभियांत्रिकी कार्यसंघ तपशील आणि अनुप्रयोग अभियांत्रिकीमध्ये मदत करण्यासाठी उपलब्ध आहे. आम्ही तुम्हाला या निकषांविरुद्ध आमचे मूल्यमापन करण्यासाठी आणि बेल्ट पुलीसाठी तुमचा भागीदार म्हणून विचार करण्यासाठी आमंत्रित करतो.


6. आमच्या कारखान्यातील मुख्य उत्पादन पॅरामीटर्स काय आहेत?

खालील सारणी आमच्या बेल्ट पुलीसाठी मुख्य उत्पादन मापदंड प्रदान करते. या पुली कन्व्हेयर, एचव्हीएसी ड्राईव्ह, कृषी यंत्रसामग्री आणि औद्योगिक पंख्यांसाठी डिझाइन केल्या आहेत. आमचा कारखाना विशिष्ट आवश्यकता पूर्ण करण्यासाठी सानुकूल पुली देखील तयार करू शकतो.

पॅरामीटर तपशील श्रेणी नोट्स
व्यासाच्या बाहेर 50 - 1,200 मिमी सानुकूल आकार उपलब्ध
ग्रूव्ह प्रोफाइल व्ही-बेल्ट, टायमिंग बेल्ट, फ्लॅट बेल्ट सानुकूल प्रोफाइल उपलब्ध
चरांची संख्या 1 - 12 सानुकूल कॉन्फिगरेशन उपलब्ध
ग्रूव्ह कोन सहिष्णुता +/- ०.५ अंश (वळले), +/- ०.१ अंश (जमिनी) अर्जावर आधारित निवड
ग्रूव्ह व्यास सहिष्णुता +/- ०.०५ मिमी (वळलेले), +/- ०.०१ मिमी (जमिनीवर) अर्जावर आधारित निवड
पृष्ठभाग समाप्त Ra 0.8 - 1.6 µm (जमिनीवर) बेल्ट घालणे कमी करते
साहित्य कास्ट लोह, स्टील, ॲल्युमिनियम ताकद आणि वजनासाठी निवडले
समतोल साधणे G16 किंवा अधिक चांगले कंपन कमी करते
MOQ 10 तुकडे मोठ्या ऑर्डरसाठी निगोशिएबल
आघाडी वेळ 2-4 आठवडे प्रमाण आणि सानुकूलनावर अवलंबून आहे

आमच्या कारखान्यात, आम्ही या वैशिष्ट्यांची पूर्तता करण्यासाठी आणि बरेच काही करण्यासाठी आमच्या बेल्ट पुली तयार करतो. आम्ही तुमच्या विशिष्ट आवश्यकतांनुसार व्यास, खोबणी प्रोफाइल, खोबणींची संख्या, साहित्य आणि सहनशीलता सानुकूलित करू शकतो. आमच्या गुणवत्ता नियंत्रण प्रणालीमध्ये कच्च्या मालाची तपासणी, प्रक्रियेतील तपासणी आणि शिपमेंटपूर्वी अंतिम तपासणी समाविष्ट आहे. आमचे ध्येय आमच्या ग्राहकांना त्यांच्या कार्यक्षमतेच्या आवश्यकता पूर्ण करणाऱ्या उच्च दर्जाच्या बेल्ट पुली प्रदान करणे आहे.


7. वारंवार विचारले जाणारे प्रश्न (FAQ)

प्रश्न 1: बेल्ट पुली कार्यक्षमतेसाठी सर्वात गंभीर ग्रूव्ह पॅरामीटर कोणता आहे?

उत्तर: सर्वात गंभीर ग्रूव्ह पॅरामीटर ग्रूव्ह अँगल आहे. खोबणीचा कोन बेल्ट खोबणीत कसा अडकतो आणि ड्राइव्ह किती शक्ती प्रसारित करू शकतो हे निर्धारित करते. फक्त एक अंशाची त्रुटी बेल्टची पॉवर ट्रान्समिशन क्षमता कमी करू शकते आणि असमान पोशाख होऊ शकते. या कारणास्तव, चर कोन +/- 0.5 अंश किंवा अधिक घट्ट सहनशीलतेसह निर्दिष्ट केला पाहिजे, अनुप्रयोगावर अवलंबून.

प्रश्न 2: पुली आधीच वळलेली असल्यास पीसणे का आवश्यक आहे?

उत्तर: उच्च पातळीचे खोबणी अचूकता आणि पृष्ठभाग पूर्ण करण्यासाठी ग्राइंडिंग आवश्यक आहे. वळणे +/- ०.५ अंशांचे ग्रूव्ह अँगल टॉलरन्स आणि Ra 1.6-3.2 µm पृष्ठभाग समाप्त करू शकते. ग्राइंडिंगमुळे +/- ०.१ अंशांचा ग्रूव्ह अँगल टॉलरन्स आणि Ra ०.४-०.८ µm पृष्ठभाग समाप्त होऊ शकतो. सुधारित अचूकता आणि फिनिश बेल्ट परिधान, कंपन आणि आवाज कमी करतात आणि ते पॉवर ट्रान्समिशन कार्यक्षमता सुधारतात.

प्रश्न 3: मला मिळालेल्या पुलीच्या खोबणीची अचूकता मी कशी सत्यापित करू?

उत्तर: तुम्ही ग्रूव्ह गेज, मायक्रोमीटर आणि डायल इंडिकेटर वापरून खोबणीची अचूकता सत्यापित करू शकता. ग्रूव्ह गेज चर कोन आणि प्रोफाइल तपासते. मायक्रोमीटर खोबणीचा व्यास तपासतो. डायल इंडिकेटर ग्रूव्ह रनआउट तपासतो. गंभीर अनुप्रयोगांसाठी, तुम्ही CMM तपासणीसाठी मेट्रोलॉजी लॅबमध्ये नमुना पाठवू शकता. Zhejiang Hawen Electromechanical Co., Ltd. येथे, आम्ही प्रत्येक शिपमेंटसह तपासणी अहवाल प्रदान करतो.

प्रश्न 4: खोबणीची अचूकता पुनर्संचयित करण्यासाठी जीर्ण पुली पुन्हा मशीन केली जाऊ शकतात?

उत्तर: काही प्रकरणांमध्ये, खोबणीची अचूकता पुनर्संचयित करण्यासाठी जीर्ण पुली पुन्हा मशीन केली जाऊ शकतात. प्रक्रियेमध्ये योग्य कोन आणि प्रोफाइल पुनर्संचयित करण्यासाठी खोबणीतून थोड्या प्रमाणात सामग्री काढून टाकणे समाविष्ट आहे. तथापि, यामुळे खोबणीचा व्यास कमी होतो, ज्यामुळे गती गुणोत्तरावर परिणाम होऊ शकतो. पुलीमध्ये पुरेशी सामग्री असल्यास आणि कमी केलेला व्यास ऍप्लिकेशनसाठी स्वीकार्य असल्यासच पुन्हा मशीनिंग करणे शक्य आहे. आमची अभियांत्रिकी टीम री-मशीनिंग हा व्यवहार्य पर्याय आहे की नाही याबद्दल सल्ला देऊ शकते.

प्रश्न 5: सानुकूल बेल्ट पुलीसाठी विशिष्ट लीड टाइम काय आहे?

उत्तर: सानुकूल बेल्ट पुलीसाठी ठराविक लीड टाइम मंजूर झाल्यानंतर 2 ते 4 आठवडे असतो. लीड टाइम ग्रूव्ह प्रोफाइलची जटिलता, सामग्री आणि ऑर्डर केलेल्या प्रमाणावर अवलंबून असते. मोठ्या ऑर्डर किंवा जटिल प्रोफाइलसाठी, लीड टाइम जास्त असू शकतो. आमच्या कारखान्यात, आम्ही आमच्या ग्राहकांशी त्यांच्या वितरण आवश्यकता पूर्ण करण्यासाठी जवळून काम करतो.


8. निष्कर्ष

ग्रूव्ह अचूकता आणि सातत्य हा बेल्ट पुलीच्या कामगिरीचा पाया आहे. खोबणी तयार करण्यासाठी वापरल्या जाणाऱ्या मशीनिंग प्रक्रिया - वळणे, खोबणी करणे आणि पीसणे - पुली विश्वासार्ह पॉवर ट्रान्समिशन देईल किंवा बेल्ट परिधान, आवाज आणि कंपन निर्माण करेल हे निर्धारित करते. खरेदीदारांसाठी, दर्जाची योग्य पातळी निर्दिष्ट करण्यासाठी आणि पुरवठादाराचे मूल्यांकन करण्यासाठी या प्रक्रिया समजून घेणे आवश्यक आहे. Zhejiang Hawen Electromechanical Co., Ltd. मध्ये, आमच्या कारखान्यात उपकरणे, टूलींग आणि बेल्ट पुली तयार करण्याचा अनुभव आहे जे सर्वात जास्त मागणी असलेल्या ग्रूव्ह टॉलरन्सची पूर्तता करतात. आम्ही +/- ०.१ अंशांचे ग्रूव्ह अँगल टॉलरन्स आणि Ra ०.८ µm किंवा त्याहून चांगले पृष्ठभाग पूर्ण करण्यासाठी CNC मशीनिंग आणि अचूक ग्राइंडिंग वापरतो.

तुम्ही कन्व्हेयर्स, HVAC ड्राइव्हस्, कृषी यंत्रे किंवा औद्योगिक पंख्यांसाठी पुली सोर्स करत असाल तरीही, आम्ही तुम्हाला तुमच्या आवश्यकतांबद्दल चर्चा करण्यासाठी आमच्याशी संपर्क साधण्यासाठी आमंत्रित करतो. आम्ही नमुने, तांत्रिक डेटा आणि सानुकूलित उपाय प्रदान करू शकतो. गुणवत्ता आणि ग्राहकांच्या समाधानासाठी आमची वचनबद्धता आम्हाला जगभरातील व्यवसायांसाठी एक विश्वासू भागीदार बनवलं आहे.

Zhejiang Hawen Electromechanical Co., Ltd शी आजच संपर्क साधातुमच्या बेल्ट पुलीच्या आवश्यकतांबद्दल चर्चा करण्यासाठी आणि आमच्या मशीनिंग क्षमता तुमच्या ग्रूव्ह अचूकतेच्या तपशीलांची पूर्तता कशी करू शकतात हे शोधण्यासाठी.

संबंधित बातम्या
मला एक संदेश द्या
X
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता. गोपनीयता धोरण
नकार द्यास्वीकारा